Udaljenost montaže određuje kontakt
Udaljenost pri montaži od vrha konusa za montažu do površine za lociranje određuje položaj kontakta zuba. Kada se promijeni, kontakt se pomiče duž zuba, tako da se mjeri, a ne procjenjuje.


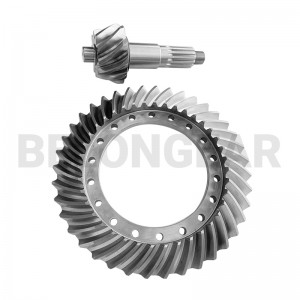
Zupčanici sa ravnim konusnim zupčanicima
Zupčanik je manji član para, i na kosom setu nosi više ciklusa od točka. Ovaj je napravljen od 18CrNiMo7-6, rezanog na Gleason Phoenix mašinama i brušenog prema DIN 8, a zatim izmjerenog na centru za mjerenje zupčanika prije nego što se par otpusti.
Vrijednosti ispod su preuzete iz crteža za ovu stavku. Tamo gdje stranica navodi materijal ili klasu, to se ovdje ponavlja; sve ostalo je potvrđeno s vama tokom pregleda crteža, a ne pretpostavlja se.
| Stavka | Ovaj proizvod | Kako se potvrđuje |
|---|---|---|
| Vrsta zupčanika | Zupčanik ravnog konusnog zupčanika | Crtanje |
| Materijal | 18CrNiMo7-6 čelik za cementaciju | Certifikat materijala |
| Rezanje | Glodalica zupčanika Gleason Phoenix 600HC / 1000HC | Crtanje |
| Završna obrada | Uzemljenje na Phoenix 600HG / 800HG / 600HTL | Crtanje |
| Tačnost | DIN 8, verifikovano na mjernom centru 1000GMM / 1500GMM | Izvještaj o tačnosti |
| Obim isporuke | Zupčanik, ili zupčanik i točak kao usklađeni set | Crtanje |
Napomena:Ova stranica proizvoda ne objavljuje veličinu ili modul plafona. Prihvatljiva veličina se provjerava po upitu u odnosu na geometriju zuba i potrebnu tačnost, stoga pošaljite crtež umjesto da pretpostavljate ograničenje sa stranice.
Konusni zupčanik se ne može dobro citirati na osnovu fotografije. Ove stavke su potrebne inženjerskom pregledu kako bi se dobila čvrsta ruta, vrijeme isporuke i cijena.
Većina problema prijavljenih na ravnim konusnim pogonima potiče od montaže, a ne od samih zuba. Ove četiri tačke su ono što monter treba da kontroliše na mašini.
Udaljenost pri montaži od vrha konusa za montažu do površine za lociranje određuje položaj kontakta zuba. Kada se promijeni, kontakt se pomiče duž zuba, tako da se mjeri, a ne procjenjuje.
Zupčanik i papučica moraju biti podesivi tokom montaže kako bi se mogao podesiti raspon zazora na crtežu. Par zupčanika opremljen s jednim fiksnim članom obično završi izvan prozora zazora.
Brojka zazora unutar tolerancije i dalje može prikriti loš kontakt. Označavajuća smjesa na zubima pokazuje gdje će opterećenje zapravo biti: prst, peta, korijen ili vrh zuba.
Za zamjenski zupčanik, potrebno je potvrditi odgovarajući zupčanik, međuosnu udaljenost i udaljenost za montažu. Kopiranje samo jednog zupčanika riskira da se set ne spaja ispravno.
Par je važniji od jednog zupčanika:Udaljenosti montaže i zazor su svojstvo sastavljenog para. Zamjenu treba provjeriti u odnosu na spojni element i raspored mašine, a ne zasebno u odnosu na istrošeni zupčanik.
Ovaj ravni konusni zupčanik prati isti proces kao i ostatak Belon asortimana zupčanika: priprema brusa, mašinska obrada, rezanje zuba, termička obrada, završno brušenje površina za hvatanje i inspekcija. Proizvodnja se odvija u pogonu od 200.000 m2 koji uključuje Gleason FT16000 centar za obradu zupčanika sa pet osi, tako da se prototipovi i male serije prihvataju uz ponovljene narudžbe. Budući da se ravni konusni zubi ne bruse nakon kaljenja, geometrija zuba se fiksira prilikom blanjanja zupčanika i održava se tokom termičke obrade, a zatim se provjerava tačnošću i provjerom zahvata prije puštanja u prodaju.

Blank se kuje u oblik i s dodatkom koji odgovaraju gotovom ravnom konusnom zupčaniku, tako da dubina zuba ne mora izlaziti iz pune šipke.

Grubo i fino tokarenje dovodi blank do njegovog otvora, površina i montažnog ramena, te utvrđuje referentne površine s kojih se kasnije režu i mjere zubi.

Ravni zakošeni zubi se generiraju blanjanjem alatima specifičnim za zakošene zube. Ovaj korak fiksira oblik zuba, konus koraka i razmak montaže od kojih par zavisi.

Cementacija, kaljenje i otpuštanje primjenjuju se na tvrdoću i dubinu kućišta potrebnu na crtežu, s kontroliranom distorzijom na gotovom blanku.

Otvori, površine i locirajući promjeri se bruse nakon termičke obrade tako da gotovi zupčanik ide tačno prema referentnim vrijednostima korištenim prilikom montaže.

Žljebovi za klinove, navoji, rupe i drugi sekundarni elementi se obrađuju prema crtežu, zadržavajući njihove tolerancije položaja na istim referentnim vrijednostima.

Set je označen svojom identifikacijom, brojem topline ili referencom dijela kupca, tako da se zupčanik i nastavci mogu pratiti i čuvati zajedno nakon pakiranja.

Dijelovi su očišćeni, zaštićeni od korozije i pakirani u unutrašnje pakiranje, karton i drvenu kutiju prema veličini i ruti dostave.

Dimenzije otvora, površine, montažne udaljenosti i spoja mjere se u odnosu na crtež prije nego što se set pusti u prodaju.

Hemijski sastav i mehanička svojstva sirovine se provjeravaju, a certifikat materijala se izdaje uz seriju.

Tvrdoća površine, dubina sloja i mikrostruktura provjeravaju se nakon termičke obrade, a rezultati se bilježe u izvještaju o termičkoj obradi.

Tačnost zuba, odstupanje i zazor mjere se na opremi za mjerenje zupčanika do klase preciznosti navedene na crtežu.

Zupčanik i papučanik se provjeravaju kao par na kontakt zuba i ponašanje pri radu, a rezultat zahvata se dokumentira.
Oprema za inspekciju:Kontrola dimenzija i zupčanika vrši se na Klingelnberg CMM i mjernim centrima za zupčanike P100/P65/P26, Gleason 1500GMM i uređajima za mjerenje hrapavosti i oblika, tako da se odstupanje, zazor i kontakt zuba provjeravaju u odnosu na crtež prije pakiranja seta.
Dva isječka iz radionice: rezanje zuba na blanjalici za zupčanike i ispitivanje zahvata na gotovom paru zupčanika i zupčanika.
Ravni konusni zupčanici se biraju za robusne pravokutne pogone pri umjerenim brzinama. Belon isporučuje zupčanike u sljedeće industrije; kliknite ovdje da vidite kako se svaka primjena opslužuje.
 Automatizacija
 Robotika
 Metalurgija
 Cement
To je čelik za cementaciju s dobrom žilavošću jezgre, tako da zub može nositi tvrdu površinu za otpornost na habanje i žilavu jezgru za opterećenje savijanja, što odgovara zupčaniku koji ima više ciklusa od samog kotača.
DIN 8 je klasa tačnosti zuba navedena za ovaj artikal. Viša klasa znači precizniju kontrolu profila i koraka, što smanjuje grešku prenosa i buku pri brzini.
Da, ali i točak treba izmjeriti. Kontakt i zazor su svojstva para, tako da se zupčanik reže tako da odgovara geometriji točka, a ne da se pretpostavlja.
Na mjernim centrima za zupčanike Klingelnberg i Gleason, a rezultati su zabilježeni u izvještaju o tačnosti koji se isporučuje sa setom.
Dostavite oba crteža, razmak za montažu i potreban zazor kako bi se zupčanik izrezao tako da odgovara kotaču i provjerio kao par.